





Взаимодействайте със силни магнити, за да помогнете за фино фрезоване на тънки пластини
Затягането е важна част от машинната обработка. За фрезоване с ЦПУ на тънки алуминиеви и тънки медни части, ако методът на затягане е неправилен, това ще доведе до недостатъчна сила на задържане или деформация на частите. След проучване и практика,
Използването на магнитно задействано захващане може ефективно да реши този проблем.
Дефекти на традиционните методи на затягане на детайлни плочи
При обработката на тънкослойни детайли традиционният метод на затягане е да се използва комбинация от клещи, рога и желязо. Поради тънката дебелина на средната част на детайла и високата пластичност на материала и ниската якост на опън, много вероятно е да възникне затягащата деформация.
Когато затягащата сила е твърде голяма, заготовката ще се повдигне в средата и обработените части ще бъдат дебели от двете страни и тънки в средата; когато силата на затягане е недостатъчна, частите ще бъдат изместени, което ще повлияе на прецизността на обработката и дори ще доведе до бракуването на частите. Следователно силата на затягане трябва да е точно така.
Вакуумната адсорбция е също жизнеспособен метод на затягане с висока точност на затягане. Такива приспособления обаче са скъпи и също са засегнати от флуиди с CNC обработка, причинявайки щети и следователно не са идеални за затягане.
Анализ на метода за затягане на силен магнит
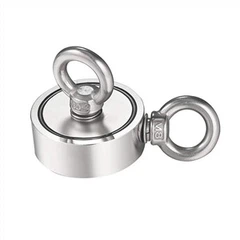
Използва се силен магнит NdFeB като спомагателно затягащо устройство за затягане на тънки пластини. Желязо, неодим магнит е най - силният постоянен магнит на магнитната сила, и може да абсорбира тегло над 640 пъти собствените си тегло, особено подходящ за затваряне на малък обем и голяма магнитна сила.
При затягане средната позиция на тънката плоча се поставя според действителната ситуация, а силният магнит с подходящ размер и количество се съчетава с плоските клещи, желязото и клаксона, а рогът се адсорбира, за да се придържа здраво към детайл с тънка пластина, без генериране на повдигане. Този тип затягане може не само
Осигурява достатъчна сила на затягане и не е предразположена към затягаща деформация.
След сравнението, обработването се извършва с помощта на магнитно закрепване, а дебелината на дебелината на детайла е с около 90% по-ниска от тази на обработваната деформация чрез обикновения метод на затягане, а точността на обработката на детайла се подобрява значително.
Силни предпазни мерки за затягане на магнит
Когато се използва силен магнит за подпомагане на метода на затягане, има няколко проблема, които изискват специално внимание:
На първо място, когато се използва скоба за затягане на желязото, е необходимо първо да се обработи периферията на тънката плоча и след това машината да се обработи междинната част, така че да може да се осигури ефективно затягане на екструдираното желязо.
Второ, тъй като точността на клаксона и клещите директно влияе върху точността на обработката на детайла, плоскостта трябва по принцип да бъде по-висока от точността на детайла. Като цяло, плоските челюсти и клаксони имат най-голяма плоскост, ако обработваният детайл изисква точност на обработване от 0,05 мм.
Не може да надвишава 0,02 мм.
След това трябва да се отбележи, че разпределението на силни магнити няма определено правило и може да бъде подредено гъвкаво според действителните условия на обработка. Магнитите могат да бъдат поставени в зависимост от размера на детайла и позицията за обработка, и могат да бъдат поставени множество магнити от различни размери, за да се гарантира, че листът е в близък контакт с клаксона. необходимо
По това време е възможно да се направи пауза по време на процеса на обработка и след това да се регулира положението на магнита, преди да се извърши последващата обработка.
След това обърнете внимание на влиянието на магнита върху инструмента, особено за фрези с много малки диаметри или дълги окачвания. Необходимо е да се направи път на обработка на принципа за предотвратяване на позицията на магнита.
Накрая, трябва да се отбележи, че когато инструментът е фрезован, се генерира определена сила на повдигане, която засяга твърдостта на затягането. Следователно е необходимо да се анализира силата на фрезоване на инструмента в зависимост от дълбочината на фрезоване на обработката на тънките пластини и дали превишава се затягащата сила. Когато е необходимо,
За намаляване на силата на рязане могат да се използват крайни фрези с малък диаметър, малки спираловидни фрези, наслоено фрезоване и намалена ширина.


